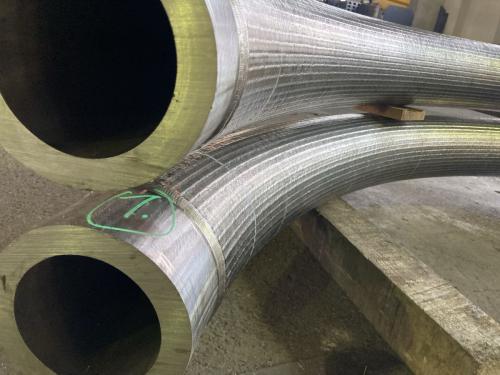
Több síkban hajlított csővezetékek tervezése
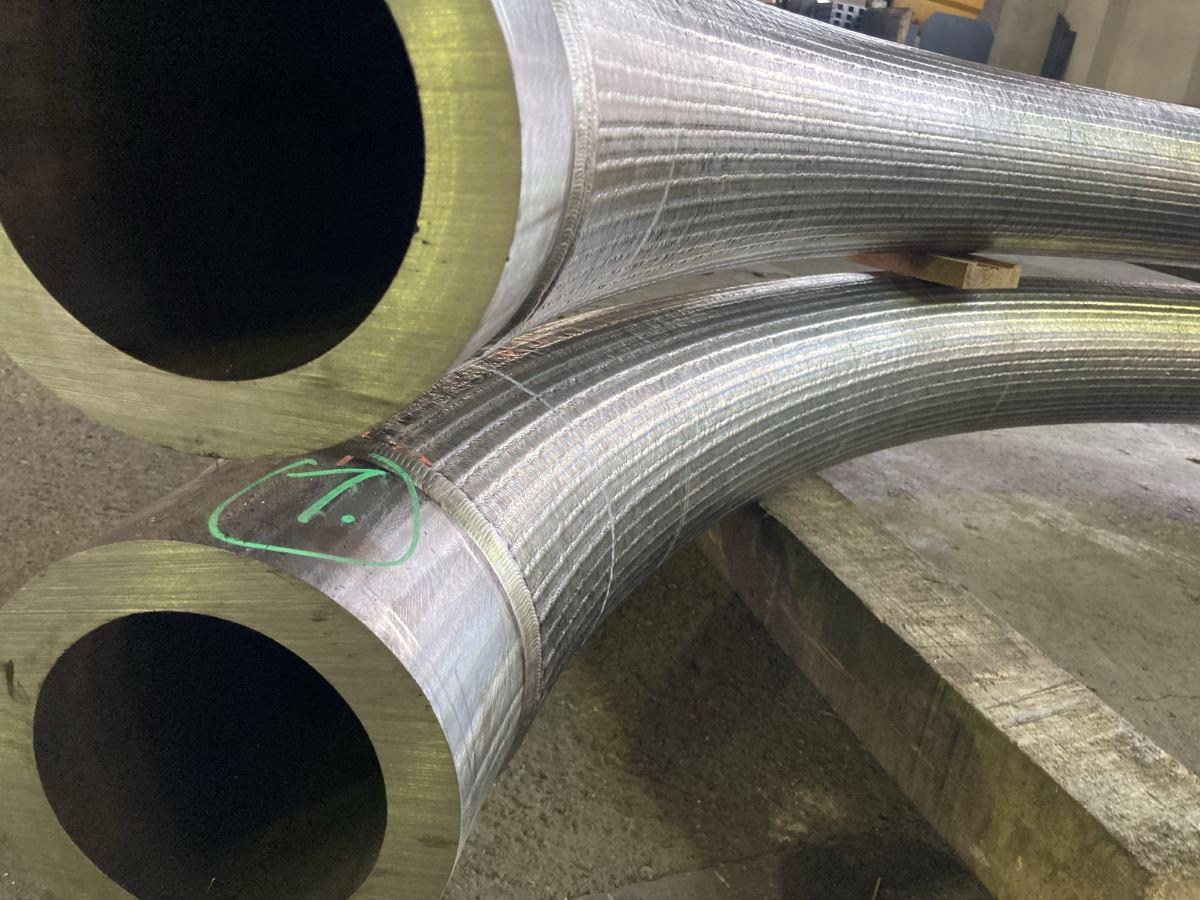
A több síkban hajlított csővezetékek tervezése lényegesen összetettebb feladat, mint egyetlen síkban elhelyezkedő ívek méretezése. Egy térbeli csőalkatrésznél nemcsak a hajlítási sugár és a szög számít, hanem az is, hogy az egyes ívek milyen irányban helyezkednek el egymáshoz képest. Már egy viszonylag kis forgatási vagy szögeltérés is komoly végponti pozícióhibává növekedhet.
A probléma különösen olyan alkatrészeknél jelentős, amelyeket más berendezésekhez, karimákhoz, szerelvényekhez vagy merev csatlakozási pontokhoz kell illeszteni. Ha a két csővég helyzete nem megfelelő, a szerelés csak erőltetéssel, utólagos módosítással vagy egyáltalán nem hajtható végre.
A pontosság kulcsa ezért már a tervezési adatok meghatározásánál kezdődik.
A térbeli geometria alapja a világos koordinátarendszer
Egy összetett csőelem leírásához először egyértelmű referencia-rendszerre van szükség. Meg kell határozni, honnan indul a méretezés, mi számít a cső kezdőpontjának, és milyen irányokat tekintünk az egyes tengelyek pozitív irányának.
Ha a tervező, a gyártó és az ellenőrzést végző személy különböző referenciából értelmezi ugyanazt a rajzot, könnyen létrejöhet olyan alkatrész, amely minden egyes helyi méret alapján megfelelőnek tűnik, mégsem illeszkedik a szerelési helyére.
A jól elkészített térbeli modell ezért nemcsak a cső középvonalát mutatja meg, hanem a kezdő és végponti csatlakozások orientációját is.
Mi a különbség a hajlítási szög és a forgatási szög között?
Térbeli csőhajlításnál két külön fogalmat kell pontosan elkülöníteni. A hajlítási szög azt határozza meg, hogy az adott ív mennyivel változtatja meg a cső irányát. A forgatási szög ezzel szemben azt mutatja meg, hogy a következő hajlítás síkja hogyan fordul el az előzőhöz képest.
Egy egyszerű L alakú csőnél csak a hajlítás szögét kell meghatározni. Ha azonban a következő ív már nem ugyanabban a síkban helyezkedik el, a csövet a két hajlítás között a saját hossztengelye körül is megfelelő helyzetbe kell forgatni.
Ha ebben a forgatásban akár kis hiba történik, a következő csőszakasz már más térbeli irányba mutat. Minél hosszabb az azt követő egyenes szakasz, annál nagyobb lesz a végponti eltérés.
A tangenciapontok pontos helye alapvető
Egy hajlítás nem egyetlen matematikai pontban történik. Az ívnek van kezdő és befejező tangenciapontja, amelyek között a cső tengelyvonala folyamatosan változtatja az irányát.
A tervezésben ezért pontosan meg kell határozni, honnan kezdődik az ív, mekkora a középvonali sugár és hol ér véget a hajlítás. Ha csak a két egyenes szakasz elméleti metszéspontját adják meg, de a hajlítási sugár vagy a tangenciapontok nem egyértelműek, a gyártási hossz hibás lehet.
Ez több egymást követő ívnél különösen veszélyes, mert egy korai mérethiba minden további hajlítás pozícióját eltolja.
Miért okoz problémát a tűrések összeadódása?
Minden gyártási mérethez tartozik valamilyen megengedett eltérés. Egy önálló hajlításnál például kis szögeltérés elfogadható lehet. Egy öt vagy hat hajlítást tartalmazó csőnél azonban ezek az eltérések összeadódhatnak.
Ráadásul nem mindig egyszerű számtani összeadásról van szó. Egy térbeli rendszerben a különböző irányú hibák vektorosan hatnak a végpont helyzetére. Egy korai forgatási eltérés például később oldalirányú és magassági hibát is okozhat.
Ezért a tervezés során nem célszerű minden méretre külön-külön gondolni. A teljes geometriai tűrésláncot kell vizsgálni, különösen a funkcionális végpontok és csatlakozások szempontjából.
A hajlítási sorrend is tervezési kérdés
Elméletben ugyanaz a térbeli cső több különböző sorrendben is meghajlítható. A gyakorlatban azonban nem minden sorrend egyformán gyártható.
Egy korán elkészített nagy ív például később beleütközhet a gépbe vagy a szerszámba, amikor a következő hajlítást kell végrehajtani. Hosszú szabad csőszakaszok forgatásához nagyobb helyre van szükség. Bizonyos geometriáknál a kész hajlítás miatt a következő szakasz már nem fogható meg megfelelően.
A tervező számára ezért hasznos, ha nemcsak a kész alkatrész geometriáját, hanem a gyártás lehetséges sorrendjét is figyelembe veszi. A gyárthatósági egyeztetés különösen kis hajlítási sugaraknál és sűrűn elhelyezkedő íveknél fontos.
A minimális egyenes szakaszokat nem lehet figyelmen kívül hagyni
Két egymáshoz nagyon közel elhelyezkedő hajlítás papíron könnyen megrajzolható, a gyártógép azonban nem feltétlenül tudja azt megfogni és kialakítani.
A hajlítószerszámoknak helyre van szükségük a cső rögzítéséhez, vezetéséhez és megtámasztásához. Ha két ív között nincs elegendő egyenes rész, a szerszámok ütközhetnek a már elkészült geometriával.
Ezért a minimális egyenes köztes szakaszt a konkrét csőméret, szerszámkialakítás és hajlítási technológia alapján kell meghatározni. Amennyiben a tervezett geometrián nincs elegendő hely, előfordulhat, hogy más hajlítási sorrendre, más technológiára vagy módosított alkatrészgeometriára van szükség.
A visszarugózás a térbeli hibákat is növelheti
Hideg hajlításnál a cső a szerszám elengedése után valamennyit visszarugózik. Egyetlen ívnél ez főként hajlításiszög-eltérésként jelentkezik. Több síkban hajlított csőnél azonban ez a következő szakaszok pozícióját is megváltoztatja.
Ha például az első hajlítás egy fokkal nyitottabb a szükségesnél, akkor az utána következő forgatás és második hajlítás már kissé eltérő térbeli helyzetből indul.
A korszerű gyártásban ezért a visszarugózási korrekció nemcsak a helyi szögek beállítását szolgálja, hanem a teljes végponti geometria pontosságát is.
A cső saját tengelye körüli elfordulását is kontrollálni kell
Egy kör keresztmetszetű csövön első pillantásra nehéz érzékelni a tengely körüli elfordulást, hiszen maga a keresztmetszet minden irányban azonosnak tűnik. A térbeli hajlítás szempontjából azonban ez az elfordulás kritikus.
Ha a következő hajlítást az eredeti síkhoz képest például egy meghatározott szögben kell végrehajtani, a cső forgatási pozícióját pontosan rögzíteni kell. A gépi előtolás és forgatás közötti kapcsolat ezért a CNC 3D hajlítás egyik alapvető eleme.
A csövön található hegesztési varrat, furat, csatlakozás vagy más orientált geometriai elem tovább növeli a pontossági követelményt, mert ezeknek is megfelelő irányban kell állniuk.
Miért fontos a digitális 3D modell?
Összetett csővezetékeknél a kétdimenziós rajz könnyen félreérthető. Több nézetre, metszetre és kiegészítő jelölésre lehet szükség ahhoz, hogy a teljes térbeli geometria egyértelmű legyen.
A 3D CAD modell ezzel szemben közvetlenül megmutatja a cső tengelyvonalát, a hajlítási síkokat és a csatlakozási pontokat. A modellből megfelelő előkészítéssel gyártási koordináták és gépi adatok is származtathatók.
Ez azonban nem jelenti azt, hogy bármely 3D modell automatikusan gyártható. A modellnek valós hajlítási sugarakat, megfelelő egyenes szakaszokat és elérhető szerszámgeometriát kell tartalmaznia.
Hogyan történhet a kész alkatrész ellenőrzése?
Egy térbeli cső ellenőrzése során a helyi hajlítási szögek mérése önmagában nem feltétlenül elegendő. Fontos lehet a kezdő és végpont, a csatlakozófelületek, a köztes tengelypontok és a síkok közötti orientáció vizsgálata.
Egyszerű alkatrészekhez megfelelő gyártósablon is készíthető. Bonyolultabb geometriánál optikai vagy koordináta-alapú mérőrendszer használható, amellyel a tényleges csőközépvonal összehasonlítható a névleges 3D modellel.
A mérési adatokból nemcsak az derülhet ki, hogy a darab megfelel-e, hanem az is, melyik gyártási műveletnél érdemes korrekciót alkalmazni.
Nem minden eltérés javítható utólag egyszerűen
Egy több síkban hajlított csőnél csábító megoldás lehet az utólagos kézi igazítás. Ez azonban kontrollálatlan helyi deformációt, új feszültségeket vagy a már megfelelő ívek elmozdulását okozhatja.
Kritikus alkatrésznél ezért sokkal jobb stratégia a hiba okának azonosítása és a gyártási program módosítása. Ha például a végpont rendszeresen ugyanabba az irányba tér el, megvizsgálható, hogy a probléma a hajlítási szögből, a forgatásból, az előtolási hosszból vagy a visszarugózási korrekcióból származik-e.
A szabályozott folyamat hosszabb távon pontosabb és ismételhetőbb eredményt ad.
A szerelési környezetet is érdemes figyelembe venni
A kész csőgeometria nem önmagában létezik. A helyszínen más csövek, tartószerkezetek, berendezések, kábelnyomvonalak vagy épületszerkezeti elemek között kell elférnie.
A 3D tervezés egyik előnye, hogy a csővezeték a környezet modelljében is ellenőrizhető. Így még gyártás előtt kiderülhet, ha egy ív túl közel kerül egy másik elemhez, vagy a szereléshez nincs elegendő hely.
A gyárthatóság és a szerelhetőség ezért egymással összefüggő szempontok. Egy geometria lehet elméletileg pontos és gyártható, mégis problémás, ha a helyszínen nem lehet megfelelően beemelni vagy csatlakoztatni.
Összegzés
A több síkban hajlított csővezetékek pontosságát nem lehet kizárólag az egyes hajlítási szögek alapján biztosítani. A végleges geometria a hajlítási szögek, a forgatási szögek, az egyenes szakaszok, a tangenciapontok, a hajlítási sugarak és a gyártási sorrend együttes eredménye.
A legtöbb pozícióhiba megelőzésének alapja az egyértelmű koordinátarendszer, a pontos 3D geometria, a gyárthatóság korai ellenőrzése és a mérési eredményekre épülő gépi korrekció.
Minél összetettebb egy csőelem, annál fontosabb, hogy a tervezést és a gyártást ne különálló feladatként kezeljük. A jó térbeli csőgeometria nemcsak papíron helyes, hanem stabilan gyártható, mérhető és a végleges berendezésbe is feszültségmentesen beépíthető.